


katt:PVC-skumskiva
Funktioner: Vit utvidgat styvt Cell Stelt PVC -ark med exceptionellt fin och enhetlig cellstruktur och silkeslen mattyta, det är särskilt lämpligt ...
kontrollera detaljernaFjädrande kanter efter CNC-fräsning, bläck som pärlar upp istället för att väta ut, skruvhål som remsar vid montering. Om du har arbetat med PVC-skumskivor i mer än några månader har du sett alla tre. Den vanliga impulsen är att sakta ner spindeln, byta ut kniven eller byta bläck. I de flesta fall ligger dock grundorsaken inuti själva arket: dess skumstruktur, dess densitet och produktionskonsistensen på skivan du matar.
Här är slutsatsen på förhand: du kan förbättra bearbetningsprestanda för PVC-skumskivor utan att se över din verkstad. Matcha plåtkvaliteten till tillverkningsstegen du faktiskt kör, kontrollera temperaturen och fuktigheten runt materialet och köp från en tillverkare som håller snäva toleranser. Gör det rätt, och de flesta problem med kant, vidhäftning och stabilitet försvinner innan arket när ditt verktyg.
Det första beslutet är inte vilket verktyg man ska köpa, utan vilket tvärsnitt man ska välja.
Gratis skumskivor håller en kontinuerlig cellstruktur från ansikte till ansikte. De är ekonomiska, lätta och lätta att skära, vilket gör dem till ett standardval för visningsgrafik och utställningsstavlor. Avvägningen visar sig på bearbetade kanter: de exponerade cellerna skapar en liten porositet, och om du skriver ut enfärgade färger direkt på ytan kan bläcka sjunka in i cellmunnarna och se fläckigt ut.
Celuka-brädorna tar en annan väg. Ytan kyls avsiktligt under extrudering, så en tät hud bildas över den skummade kärnan. Den huden ökar ythårdheten och skapar en mycket renare kant efter fräsning. Tillverkare som möbeldörrar, skåppaneler och arkitektoniska profiler föredrar gör denna struktur eftersom delen ser färdig ut redan innan kantband.
Coextruderade skivor går ett steg längre genom att limma ett solidt locklager på kärnan i ett annat extruderingssteg. Locket lämnar inga exponerade celler alls, så bläckvätningen är konsekvent och rutade kanter är de renaste av de tre. Detta är strukturen att välja när UV-utskrift och synliga fogar betyder lika mycket.
| Egendom | Gratis skum | Celuka | Samextruderad |
|---|---|---|---|
| Tvärsnitt | Skummade celler från ansikte till ansikte | Tät hud över skummad kärna | Solid täckskikt över skummad kärna |
| Typisk densitet | 0,45–0,60 g/cm³ | 0,55–0,75 g/cm³ | 0,55–0,70 g/cm³ |
| Maskinbearbetad kant | Något porös, acceptabel för de flesta tecken | Ren kant, håller detaljer bh | Renaste kanten, klar för utskrift |
| Bäst lämpade processor | Displaygrafik, utställningstavlor | Möbeldörrar, arkitektoniska paneler | UV-utskrift, skåp, high-end skyltar |
Bräddensitet är det mest användbara enskilda värdet när du upp och såg, en fräs eller en borr. Den förutsäger hur materialet kommer att bete sig under en framkant bättre än någon annan publicerad specifikation.
För 3–5 mm skyltämnen faller typiska kvaliteter runt 0,45–0,50 g/cm³. De skär snabbt och ger acceptabla kanter för bokstäver och enkla former. När du går över till 10 mm och tjockare brädor blir kantkvaliteten den begränsade faktorn, och en högre densitet lönar sig. Skåpskomponenter och paneler som ses kantmässigt drar nytta av material över 0,60 g/cm³; den tätare cellstrukturen motstår rivning och ger en märkbart renare skärlinje.
Material med hög densitet undviker också ett vanligt fel: lokal smältning orsakad av friktion mellan ett matt verktyg och skummad PVC. I praktiken håller skivor i intervallet 0,65–0,75 g/cm³ graverade detaljer och skarpa hörn mycket bättre än lättare kvaliteter, vilket är anledningen till att CNC-butiker som skär skåpdelar dras mot celuka och samextruderade strukturer.
Om detaljerad CNC-beläggning eller synliga fogar är en del av ditt dagliga arbete, överväg att börja med en styv PVC-celuka-skiva med hög densitet och justera dina hastigheter därifrån.
 Grossist OEM/ODM 4x8 expanderade celuka ark isolering vattentät och mögelfast Erbjudande grossist 4x8 expanderade celuka-skivor isolering vattentät och mögelfast pvc-skumskiva, Jiatao Industrial Co., Ltd är Kina OEM/O... Visa produkt →
När kortstrukturen och tätheten är rätt blir maskininställningarna förutsägbara. Börja med verktyget och justera sedan matningen.
Använd vassa hårdmetallspiralverktyg för fräsning. En spiralbit med två räfflor är ett solidt allroundval för 3–18 mm skiva; ett enkelräfsigt verktyg rensar spån bättre i djupa snitt men lämnar en något grövre ytfinish. För tunn plåt under 6 mm är vibration din verkliga fiende. Kläm fast brädan på en spoilbräda eller kör den under en vakuumkapsel, eftersom varje rörelse förvandlar en ren sax till en trasig kant.
Spindelhastigheten bör justeras till densitet snarare än skivans tjocklek. Vid 18 000 rpm med en 6 mm fräs skär en 0,50 g/cm³ skiva bekvämt med en matningshastighet på 2–3 m/min. När du går upp till 0,70 g/cm³ material, minska matningen till ungefär 1,5–2 m/min så att verktyget kan rensa den tätare spånströmmen. För avslutande av övergångar, håll övergången vid eller under en tredjedel av verktygets diameter.
Dessa utgångspunkter ändrar något för trä-plastkompositkvaliteter eftersom mineralfyllmedel slits snabbare på verktygen. A WPC skumskiva tillverkad för skärning och formning håller bh toleranser över upprepade skåpdelar, men förväntar sig att inspektera kanterna med några få ark och minska skärhastigheten med ungefär 10–15 % jämfört med standardfritt skum.
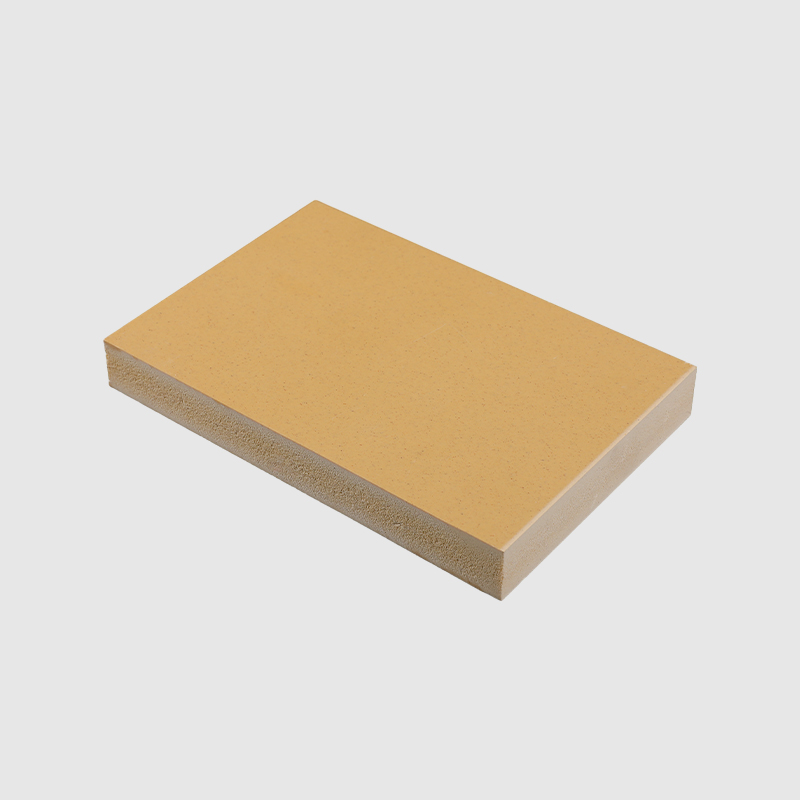 Grossist OEM/ODM 4x8ft träplast komposit wpc skumskiva vattentät pvc hon Erbjudande Partihandel 4x8ft trä plast komposit wpc skumskiva vattentät pvc-skivor konstruktion kök badrumsskåp skärning gjutning... Visa produkt →
För en fullständig referens om fräsar, överstegsvärden och felsökning efter avslutad, se vår guide på Val av CNC-skärverktyg för PVC-skumskivor .
Tunt material böjs under belastning; tjockt material fångar värme i djupa skär. Justera din nedhållningsstrategi i enlighet med detta: vakuum för hela ytan för ark under 6 mm och perimeterklämning plus en ordentlig plan för spånavstånd för material över 15 mm.
UV-bläck behöver en ytenergi på minst 38–44 dyn/cm för att väta ut ordentligt. En nypressad PVC-skumskiva mäter ofta under den nivån eftersom tillsatser och antistatiska medel migrerar till ytan under kylning. Det praktiska resultatet är bläck som pärlar, svaga färger eller vidhäftningsfel efter härdning.
Att torka med lösningsmedel är otillräckligt för konsekventa resultat. Coronabehandling eller flambehandling hjälper, men en mer pålitlig lösning är att välja en bräda med ett rejält locklager. Skillnaden är enkel: på fritt skum lägger sig bläck i cellens munar och får fasta områden att se fläckiga ut; på ett samextruderat lock, stannar bläcket på toppen och håller sin densitet.
Tillverkare som trycker regelbundet bör utvärdera en släta yta av PVC samextruderad skumskiva för att undvika porositetsproblemet innan det påverkar en produktionskörning.
 Grossist OEM/ODM Pvc samextruderad skumskiva slät yta extra styv plast Erbjudande Partihandel Pvc samextruderad skumskiva slät yta extra styv plast pvc-skivor vattentäta ljudisolerade, Jiatao Industrial Co., Lt... Visa produkt →
Tjocklekstolerans påverkar också lamineringen. När ark varierar med mer än ±0,3 mm, applicerar en bred lamineringsvals ojämnt tryck över arkytan. Ark som hålls till ±0,2 mm eller bättre i intervallet 3–18 mm håller lamineringseffekten enhetlig.
För en djupare titt på ytenergifrågan och hur man testar det internt, läser vår artikel om ytspänning och UV-bläckvidhäftning .
Testpennor är billiga, de tar fem sekunder per tavla och de talar om för dig om en batch är redo för svart. Om ytan visar under 38 dyn/cm, justera inte skrivaren; justera korttillförseln eller begära förbehandling från tillverkaren.
Kartong som varierar från batch till batch gör varje maskininställning till en kompromiss. När du ser inkonsekvent skärbeteende från ark som är orsaken ser identiska uppströms: extruderingstemperaturdrift, ojämn kylning eller inte tillräckligt med mognadstid före packning. Ingen av dessa dyker upp vid en visuell inspektion, men alla påverkar hur plåtmaskinerna bearbetas.
Fråga din leverantör om tre siffror: densitetstolerans, tjocklekstolerans och vilotiden mellan extrudering och förpackning. En densitetsstolerans på ±5 %, en tjocklekstolerans på ±0,2–0,3 mm och ett tydligt mognadsschema är den typ av detaljer som skiljer en kontrollerad produkt från en lott.
Brädor som kommer nära färdig bredd minskar din sågtid och undviker de kantskador som ofta uppstår när en fullstor plåt transporteras och skärs om. En bräda i nätstorlek eliminerar också de första och sista 10 mm av varje ark, där variationer i kantkvalitet koncentreras.
Få plåten skuren till en arbetsstorlek nära din nätpanelstorlek, och du skär avfall två gånger: en gång i kvadratmeter, en gång i arbetskraft.
Om leverantören publicerar sina kvalitetskontroller, använd dem. Vår översikt över leverantörs kvalitetskontroll för PVC-skumskivor listar de kontroller och provtagningsmetoder som är värda att fråga om innan du förbinder dig till en containerorder.
Förbättrad bearbetningsprestanda av PVC-skumskivor är inte en fråga om att köpa en snabbare router eller ett bättre bläck. Det handlar om att matcha kartongstrukturen till din slutliga finish, ställa in maskinen på densitet du faktiskt beställt, bekräfta ytenergin före tryckning och välja en leverantör som publicerar toleranser och sedan håller dem. När de fyra besluten är rätt, slutar den fjäderkanten, den fläckiga soliden och det avskalade skruvhålet att vara vanliga besökare.

Funktioner: Vit utvidgat styvt Cell Stelt PVC -ark med exceptionellt fin och enhetlig cellstruktur och silkeslen mattyta, det är särskilt lämpligt ...
kontrollera detaljerna
Funktioner: PVC Foam Board erbjuder hög kemisk resistens, hög skruvbelastningskapacitet och enkel bearbetning, vilket gör det till en idealisk lösn...
kontrollera detaljerna
Gs Forex PVC Foam Board är konstruerad för applikationer som kräver dimensionell stabilitet, slät ytfinish och enhetlig densitet. Denna PVC-skumski...
kontrollera detaljerna
Tillverkat av en kombination av trälastkomposit (WPC) och PVC -skum, kombinerar detta material hållbarhet och styrka med lätt vikt. De är inte bara...
kontrollera detaljerna
Denna högkvalitativa skumskiva är gjord av ett hållbart PVC-material som säkerställer lång livslängd och prestanda. Den livfulla och iögonfallande lj...
kontrollera detaljerna
De grundläggande specifikationerna för 4*8 ft solbrädesskiva 3 mm PVC-gråfärgad skumskiva är 1220 mm x 2440 mm, och tjockleken kan väljas från 3 mm...
kontrollera detaljerna
Den 15 mm miljövänlig PVC-skumskiva är en högdensitets termoplastpanel konstruerad för strukturell stabilitet och ytprecision. Genom att anv...
kontrollera detaljerna
Funktioner: Råvaror av hög kvalitet, flamskyddsmedel, tillräcklig lager, fuktsäker och vattentät, supportanpassning. Support Logo Customization, yt...
kontrollera detaljerna
No.65 Liminba, Yinong Town, Xiaoshan District, Hangzhou, Zhejiang, Kina
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Leverantörer av skräddarsydda stela PVC-plastskivor


Contact Us